

¿Se pueden utilizar tanques de laminado doble en la industria farmacéutica?
En la industria farmacéutica altamente regulada y exigente, la elección del equipo es de suma importancia. La seguridad, pureza y confiabilidad de los equipos de almacenamiento y procesamiento pueden afectar significativamente la calidad de los productos farmacéuticos. Un tipo de equipo que ha llamado la atención en los últimos años son los tanques laminados duales. Como proveedor deTanques laminados doblesA menudo me preguntan sobre la idoneidad de estos tanques para aplicaciones farmacéuticas. En esta publicación de blog, exploraré el uso potencial de tanques laminados duales en la industria farmacéutica, considerando sus características, ventajas y desafíos potenciales.
Comprensión de los tanques laminados dobles
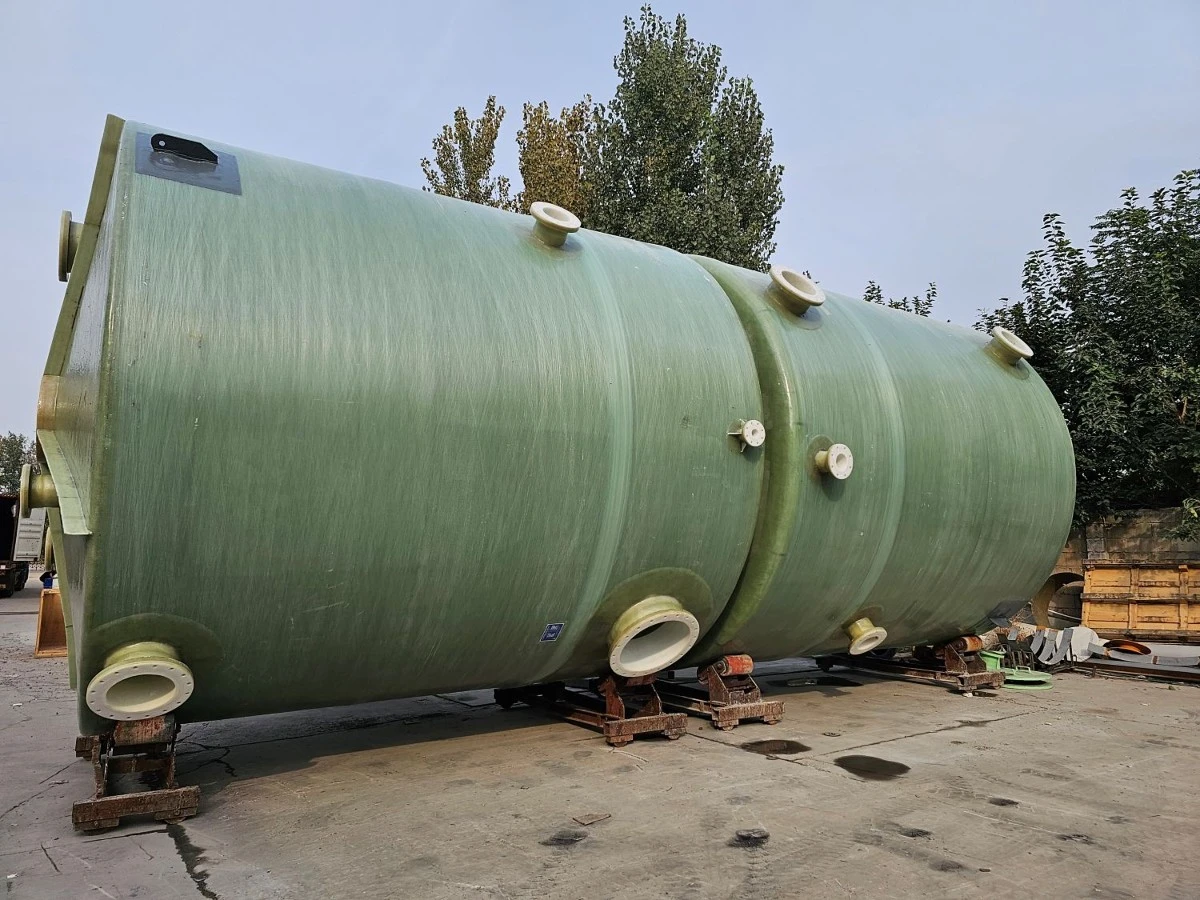
Los tanques laminados duales son estructuras compuestas que combinan los beneficios de dos materiales diferentes. Por lo general, constan de un revestimiento termoplástico, como cloruro de polivinilo (PVC), polietileno (PE) o polipropileno (PP), y una capa exterior de plástico reforzado con fibra de vidrio (FRP). El revestimiento termoplástico proporciona una excelente resistencia química, mientras que la cubierta exterior de FRP ofrece resistencia estructural y durabilidad. Esta combinación hace que los tanques laminados dobles sean adecuados para almacenar y manipular una amplia gama de líquidos y químicos corrosivos.
Ventajas de los tanques de doble laminado en la industria farmacéutica
- Resistencia química: La industria farmacéutica se ocupa de una variedad de productos químicos, incluidos ácidos, bases, disolventes e ingredientes farmacéuticos. Los tanques de doble laminado ofrecen una excelente resistencia química, protegiendo las sustancias almacenadas de la contaminación y garantizando la integridad de los productos farmacéuticos. El revestimiento termoplástico actúa como una barrera, evitando que los productos químicos entren en contacto con el entorno externo y la cubierta de FRP.
- Higiene y limpieza: Mantener altos niveles de higiene es crucial en la industria farmacéutica. Los tanques laminados dobles son fáciles de limpiar y desinfectar, lo que reduce el riesgo de crecimiento microbiano y contaminación cruzada. La superficie lisa del revestimiento termoplástico evita la acumulación de suciedad, residuos y bacterias, lo que lo hace adecuado para aplicaciones donde se requieren estrictos estándares de higiene.
- Durabilidad y longevidad: Los procesos de fabricación farmacéutica a menudo implican condiciones operativas adversas, como altas temperaturas, presiones y productos químicos corrosivos. Los tanques de laminado doble están diseñados para soportar estas condiciones, ofreciendo durabilidad y confiabilidad a largo plazo. La cubierta exterior de FRP proporciona soporte estructural, mientras que el revestimiento termoplástico protege contra la corrosión química, lo que garantiza la longevidad del tanque y reduce la necesidad de reemplazos frecuentes.
- Personalización: Los tanques de laminado doble se pueden personalizar para cumplir con los requisitos específicos de las aplicaciones farmacéuticas. Se pueden diseñar en varias formas, tamaños y configuraciones para adaptarse al espacio disponible y adaptarse a las necesidades específicas del proceso farmacéutico. Además, los tanques pueden equiparse con diversos accesorios, como agitadores, sensores de nivel y controladores de temperatura, para mejorar su funcionalidad y rendimiento.
- Rentabilidad: En comparación con los materiales tradicionales, como el acero inoxidable, los tanques laminados dobles ofrecen una solución rentable para el almacenamiento y procesamiento de productos farmacéuticos. La combinación del revestimiento termoplástico y la cubierta exterior de FRP proporciona un alto nivel de resistencia química y durabilidad a un costo menor. Además, la larga vida útil de los tanques de laminado doble reduce la necesidad de reemplazos frecuentes, lo que genera importantes ahorros de costos con el tiempo.
Posibles desafíos del uso de tanques laminados duales en industrias farmacéuticas
- Cumplimiento normativo: La industria farmacéutica está sujeta a estrictas regulaciones y estándares para garantizar la seguridad y calidad de los productos farmacéuticos. Los tanques de laminado doble deben cumplir con estas regulaciones, incluidas las Buenas Prácticas de Manufactura (GMP) y los estándares industriales relevantes. Es esencial garantizar que los tanques se fabriquen y prueben de acuerdo con estos estándares para cumplir con los requisitos de la industria farmacéutica.
- Compatibilidad con ingredientes farmacéuticos: No todos los materiales termoplásticos son adecuados para almacenar ingredientes farmacéuticos. Algunos materiales pueden interactuar con ciertos químicos o medicamentos, lo que provoca contaminación o degradación del producto. Es fundamental seleccionar el material de revestimiento termoplástico adecuado en función de los ingredientes farmacéuticos específicos que se almacenarán. Además, se deben realizar pruebas de compatibilidad para garantizar que los materiales del tanque no tengan ningún efecto adverso sobre los productos farmacéuticos.
- Instalación y mantenimiento: La instalación y el mantenimiento adecuados son esenciales para el funcionamiento seguro y eficiente de los tanques de laminado doble. Los tanques deben ser instalados por profesionales calificados para garantizar que estén correctamente alineados, soportados y conectados. También es necesario un mantenimiento regular, incluidas inspecciones, limpieza y reparaciones, para evitar fugas, corrosión y otros problemas.
- Rango limitado de temperatura y presión: Los tanques laminados duales tienen limitaciones en términos de temperatura y presión. El revestimiento termoplástico puede tener una resistencia a la temperatura más baja en comparación con otros materiales, como el acero inoxidable. Por lo tanto, es importante considerar los requisitos de temperatura y presión de funcionamiento del proceso farmacéutico y seleccionar el diseño y los materiales del tanque adecuados en consecuencia.
Conclusión
Los tanques laminados duales ofrecen varias ventajas para su uso en la industria farmacéutica, incluida la resistencia química, la higiene, la durabilidad, la personalización y la rentabilidad. Sin embargo, también existen desafíos potenciales que deben considerarse, como el cumplimiento normativo, la compatibilidad con ingredientes farmacéuticos, la instalación y el mantenimiento, y las limitaciones de temperatura y presión. Como proveedor deTanques laminados dobles, entendemos los requisitos únicos de la industria farmacéutica y podemos brindar soluciones personalizadas para satisfacer sus necesidades específicas. Si está considerando utilizar tanques de doble laminado en sus procesos farmacéuticos, le recomendamos que se comunique con nosotros para analizar sus requisitos y explorar los beneficios potenciales de nuestros productos.
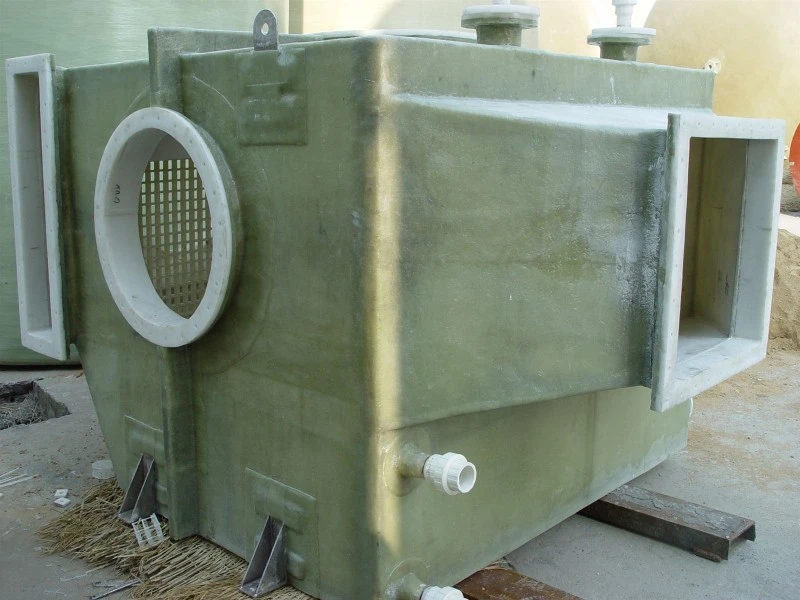
Además de los tanques de doble laminado, también ofrecemos otros productos de doble laminado, comoDepurador de FRP revestido de PVCyTubo laminado doble, que se puede utilizar en diversas aplicaciones farmacéuticas. Nuestro equipo de expertos puede brindarle soporte técnico y orientación para ayudarlo a seleccionar los productos adecuados para sus necesidades específicas.
Si está interesado en obtener más información sobre nuestros productos de laminado dual o tiene alguna pregunta, no dude en contactarnos. Esperamos trabajar con usted para brindarle soluciones de alta calidad para las necesidades de su industria farmacéutica.
Referencias
- ASTM Internacional. (2023). Práctica estándar para el diseño y fabricación de tanques y recipientes de plástico reforzado con fibra de vidrio (FRP). ASTM D3299-17.
- Farmacopea europea. (2023). Capítulo General 5.1.10. Envases y cierres para uso farmacéutico.
- Administración de Alimentos y Medicamentos de EE. UU. (2023). Regulaciones de Buenas Prácticas de Manufactura (GMP). Título 21 CFR Parte 210 y 211.